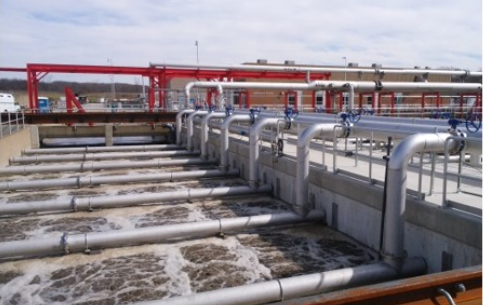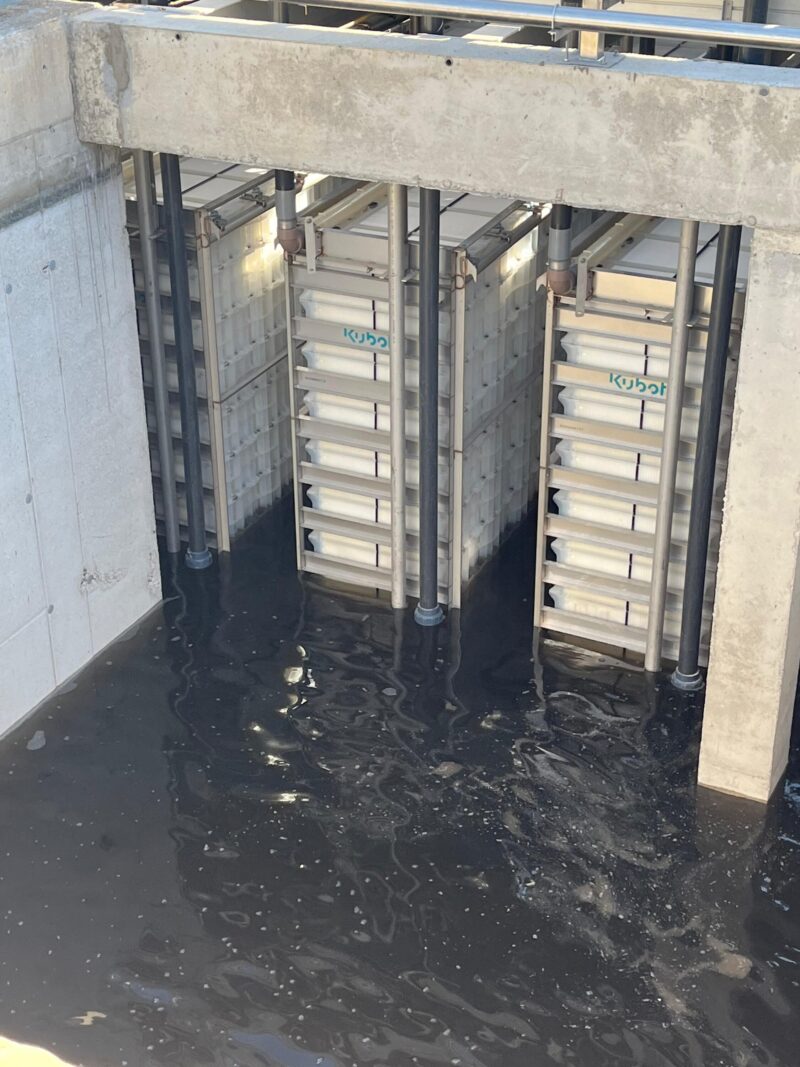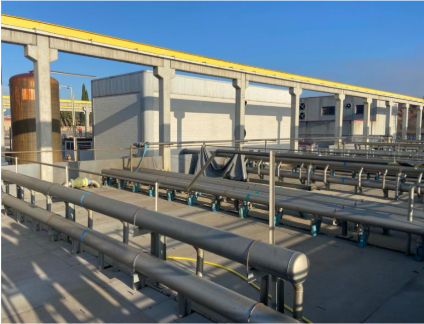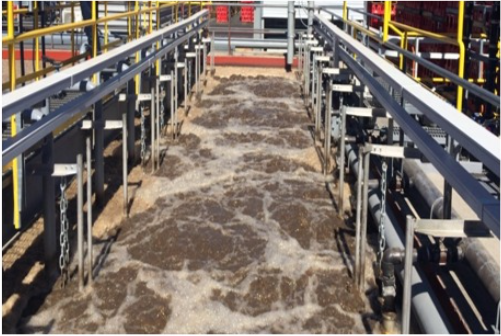
Planta C, Chile
Cuando una instalación industrial necesita mejorar la calidad del efluente, la solución más atractiva no siempre consiste en ampliar la planta. A veces, el verdadero valor reside en aprovechar mejor los tanques existentes. Este proyecto muestra cómo se utilizó la tecnología Kubota MBR para modernizar una planta existente de tratamiento de aguas residuales de la industria de bebidas y lograr un mayor rendimiento del tratamiento dentro de la configuración existente.
Resumen del proyecto
- Industria: Alimentación y bebidas
- Capacidad: 800 m³/día
- Afluente: aguas residuales de bebidas carbonatadas
- Puesta en marcha: 2015
- Modernización de la planta existente de lodos activados convencionales
- Instalación en dos fases: primero 400 m3/día y posteriormente 800 m3/día
- Área de difusores de burbuja fina (FBDA) y membranas en el mismo reactor
¿Por qué se modernizó la planta?
La instalación necesitaba mejorar la calidad del agua tratada sin tener que reconstruir completamente la planta Los principales objetivos eran lograr una alta calidad del efluente, modernizar la planta existente en lugar de sustituirla y ampliar la capacidad de tratamiento de forma gradual y práctica.
El desafío
Las aguas residuales procedentes de bebidas carbonatadas pueden presentar una elevada carga orgánica, pero el reto técnico no se limitaba únicamente a la carga de las aguas residuales. La instalación necesitaba mejorar la calidad final del efluente trabajando dentro de las limitaciones de la planta existente.
Esto significaba que la modernización debía ser compacta, práctica y capaz de obtener un mayor rendimiento de la infraestructura existente.
La solución
Kubota proporcionó una solución de modernización basada en MBR para la planta existente. La instalación se llevó a cabo en dos fases, comenzando con 400 m³/día y 8 g MLSS/L, y ampliándose posteriormente hasta 800 m³/día con 12 g MLSS/L.
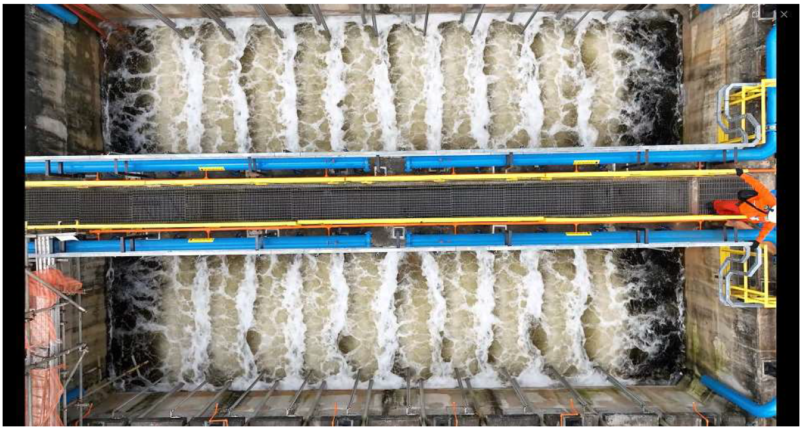
El sistema combinó el FBDA y las unidades de membranas sumergidas (SMU) en el mismo tanque de aireación para convertirlo en un reactor combinado aireación-MBR, creando una solución compacta. De este modo, la planta pudo aumentar su capacidad y mejorar la calidad del agua tratada sin necesidad de una reconstrucción completa.
Resultados
La modernización mejoró la calidad del tratamiento aprovechando la infraestructura existente de la instalación.
Entre los principales resultados se incluyen:
- Capacidad de 800 m³/día, con una instalación realizada en dos fases
- Modernización de la planta existente
- FBDA y membranas en el mismo reactor
- DBO5 reducida de 1.250 mg/L a 5 mg/L
- Sólidos en suspensión reducidos de 550 mg/L a 1 mg/L
¿Qué significa esto para plantas similares?
Si su planta necesita mejorar la calidad del efluente, pero las condiciones de la instalación hacen preferible una modernización frente a una reconstrucción, este proyecto muestra cómo puede llevarse a cabo una actualización por fases. Demuestra cómo Kubota MBR puede ayudar a aumentar la capacidad, mejorar la calidad del efluente y aprovechar mejor los tanques existentes, manteniendo al mismo tiempo una implementación práctica y escalable.
A tu lado
A tu lado, cuando necesitas obtener una mayor calidad del efluente aprovechando la planta que ya tienes.