Modernización de una planta de fangos activados existente con tecnología MBR
Caso de referencia
S Plant, España
Cuando una planta municipal de tratamiento de aguas residuales existente necesita tratar mayores caudales y cumplir normas de vertido más estrictas, una ampliación convencional puede resultar rápidamente costosa debido a la necesidad de mayores volúmenes biológicos. Este caso muestra cómo la tecnología MBR de Kubota puede ayudar a aumentar el rendimiento dentro de las instalaciones existentes y aprovechar mejor la infraestructura instalada.
Resumen del proyecto
- Capacidad: 35.000 m³/día
- Afluente: aguas residuales municipales
- Puesta en marcha: 2010
- Expansion of a conventional activated sludge process with MBR technology
Vida útil de los primeros cartuchos de membrana: 10 años
¿Por qué se modernizó la planta?
La planta debía alcanzar varios objetivos al mismo tiempo:
- Aumentar la capacidad de tratamiento
- Mejorar la calidad del efluente
- Cumplir los requisitos de eliminación de nutrientes
- Seguir utilizando los tanques existentes
- Evitar importantes obras civiles nuevas debido al espacio disponible limitado
Esto hizo que la modernización resultara una opción más atractiva que optar directamente por la construcción de una planta completamente nueva.
El desafío
El desafío consistía en aumentar la capacidad de tratamiento dentro de las obras civiles existentes, garantizando al mismo tiempo el cumplimiento de normas de vertido de nutrientes más estrictas.
Esto requería una solución capaz de ofrecer un mayor rendimiento sin necesidad de realizar grandes obras nuevas ni reconstruir por completo la planta.
La solución
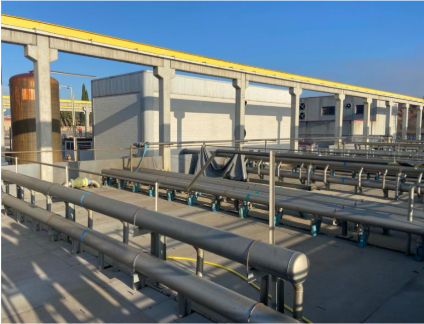
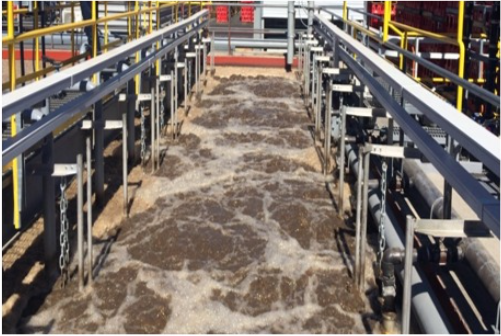
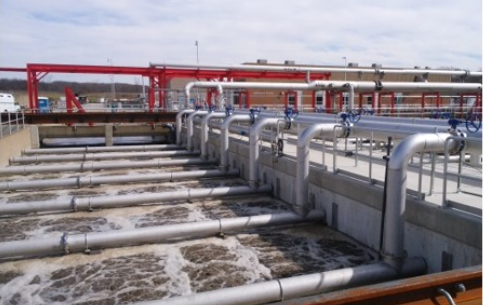
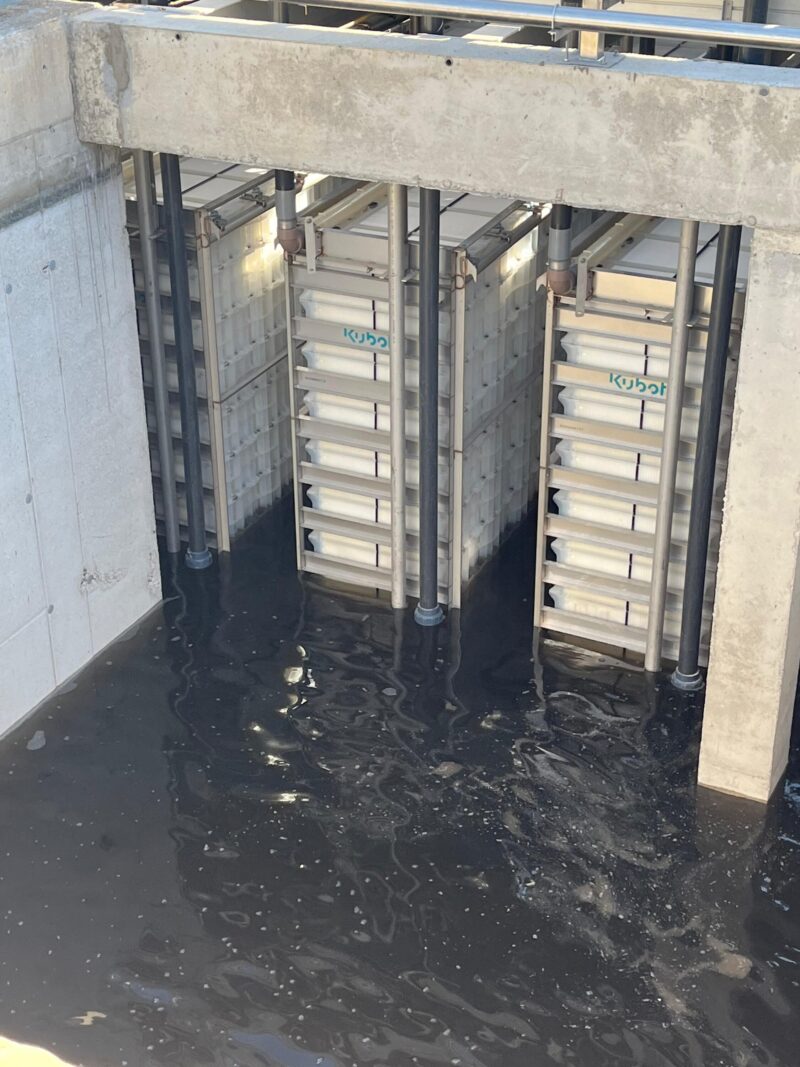
Kubota proporcionó una modernización basada en tecnología MBR que permitió aumentar el rendimiento de la planta manteniendo el uso de los tanques existentes. Estos se convirtieron en tanques combinados de aireación y membranas mediante la instalación de unidades de membranas en los reactores biológicos existentes.
La solución no consistía simplemente en añadir tanques de membranas independientes. Se trataba de aprovechar los biorreactores existentes, instalar en ellos unidades de membranas y convertirlos en tanques combinados de aireación y membranas. Esto permitió una modernización práctica para alcanzar una mayor capacidad y una mejor calidad del agua tratada, preservando al mismo tiempo el valor de los activos existentes.
Resultados
La planta modernizada alcanza una capacidad de 35.000 m³/día, con una mejora de la calidad del efluente y el cumplimiento de los requisitos de eliminación de nutrientes.
Entre los resultados adicionales se incluyen:
- Sustitución de los cartuchos de membrana después de 10 años de vida útil
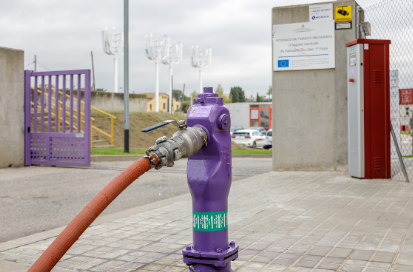
- 150.000 m³ de agua reutilizados anualmente a partir del permeado MBR
- Aplicaciones de reutilización que incluyen la limpieza de calles, el suministro de redes duales de agua, cisternas de inodoros y la limpieza de suelos en edificios industriales
¿Qué significa esto para plantas similares?
Este es un ejemplo útil para los operadores de servicios de agua que necesitan un mayor rendimiento sin tener que acometer inmediatamente una reconstrucción importante. Demuestra que una planta existente puede modernizarse para aumentar su capacidad, mejorar la calidad del agua y favorecer su reutilización, aprovechando la infraestructura ya instalada.
A tu lado
A tu lado, cuando tu planta de tratamiento de aguas residuales ha alcanzado su capacidad máxima.
Explore nuestros otros casos de éxito
1|7